


Tuyaux et tubes SAW/ERW/EFW
Jul 28, 2022
Tuyau EFW vs tuyau ERW
Le tuyau EFW signifie soudage par fusion électrique
Les tuyaux ERW signifient des tuyaux soudés par résistance électrique.
Le soudage par fusion électrique (tuyau en acier EFW) fait référence à un soudage par faisceau d'électrons, l'utilisation d'un mouvement à grande vitesse -de l'énergie cinétique d'impact dirigé par le faisceau d'électrons est convertie pour chauffer la pièce afin que la pièce quitte la fusion, la formation de la soudure.
Il est principalement utilisé pour souder des tôles de soudage en acier différentes ou pour des soudures métalliques à haute densité de puissance qui peuvent rapidement chauffer à des températures élevées, ce qui peut faire fondre tous les métaux et alliages réfractaires. Soudage à pénétration profonde rapide, la zone affectée par la chaleur-est extrêmement petite, donc peu d'impact sur les performances des joints, le joint ne se déforme presque pas. Mais il nécessite une salle de soudage spéciale car le soudage utilise des rayons X-.
Soudage par résistance électrique (tuyau en acier ERW) : la combinaison d'éléments de soudage applique une pression à travers les électrodes, utilise du courant à travers la zone de jointure de la surface de contact et la méthode de processus de soudage par résistance génératrice de chaleur adjacente, également connue sous le nom de soudage par contact. Il a une excellente ténacité et résistance à la charge dynamique, déformation par soudage.
Le soudage par points, le soudage continu et le soudage bout à bout sont couramment utilisés.
SAW vs ERW vs EFW Tuyaux et tubes
| Paramètre | Tuyau de restes explosifs des guerres | Tuyau de scie | Tuyau EFW |
| Nom et prénom | Résistance électrique soudée | Soudé à l'arc submergé | Soudé par fusion électrique |
| Méthode de soudage | Chauffage par résistance | Soudage à l'arc sous flux | Soudage à l'arc par fusion |
| Diamètre typique | 1/2" – 24" | 16" – 120" | 6" – 120" |
| Épaisseur de paroi | 1,5 – 25 mm | 6 à 50 mm | 3 à 60 mm |
| Matériels | Acier au carbone, acier faiblement allié | Acier au carbone, acier allié | Acier inoxydable, alliage de nickel |
| Vitesse de production | Haut | Moyen | Inférieur |
| Coût | Le plus bas | Moyen | Le plus haut |
| Visibilité des joints de soudure | Minimal | Visible | Visible |
| Pression nominale | Haut | Très élevé | Haut |
| Résistance à la corrosion | Cela dépend du matériau | Cela dépend du matériau | Excellent |
| Exigences CND | UT, test hydroélectrique | RT, UT, test hydroélectrique | RT, PT, UT |
Qu'est-ce que les tuyaux et tubes SAW/ERW/EFW ?
Tuyau ERW : tuyaux soudés par résistance électrique. Solution la plus économique pour les systèmes de tuyauterie en acier au carbone jusqu'à 24 pouces.
Tuyau SAW : préféré pour les pipelines-de grand diamètre, les projets offshore et le transport à haute-pression.
Tuyau EFW : soudage par fusion électrique, idéal pour les applications en acier inoxydable et en alliage de nickel où la résistance à la corrosion est critique.
Qu’est-ce qu’un tuyau ERW ?
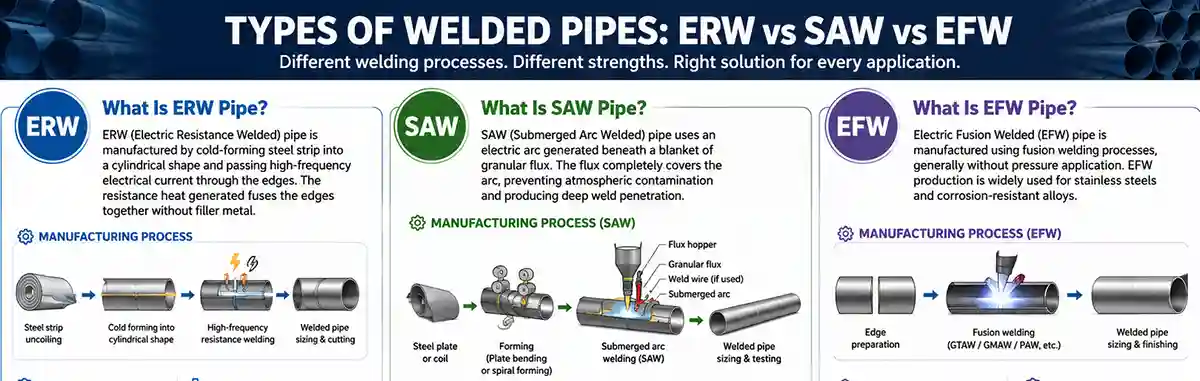
Les tuyaux ERW (Electric Resistance Welded) sont fabriqués en formant à froid une bande d'acier-en une forme cylindrique et en faisant passer un courant électrique à haute fréquence-à travers les bords. La chaleur de résistance générée fusionne les bords sans métal d’apport.
Processus de fabrication
Préparation des bobines d'acier
Profilage
Soudage par résistance à haute-fréquence
Traitement thermique
Dimensionnement
Essais hydrostatiques
Inspection CND
Normes communes
ASTMA53
API 5L
Applications typiques
Transmission d'eau
Systèmes de protection incendie
Tubes structurels
Conduites de collecte de pétrole et de gaz
Tubes mécaniques
Systèmes CVC
Qu’est-ce que le tuyau SAW ?
Le tuyau SAW (Submerged Arc Welded) utilise un arc électrique généré sous une couverture de flux granulaire. Le flux recouvre complètement l'arc, empêchant la contamination atmosphérique et produisant une pénétration profonde de la soudure.
LSAW (SAW longitudinale)
Le cordon de soudure est parallèle à l'axe du tuyau.
SSAW (SCIE à spirale)
La bande d'acier est formée en spirale et soudée.
Applications :
Pipelines offshore
Pipelines de transport-haute pression
Lignes principales de pétrole et de gaz
Conduites d'eau
Pieux structurels
Qu’est-ce que le tuyau EFW ?
Les tuyaux soudés par fusion électrique (EFW) sont fabriqués à l’aide de procédés de soudage par fusion, généralement sans application de pression. La production EFW est largement utilisée pour les aciers inoxydables et les alliages résistants à la corrosion-.
Matériaux typiques
Normes communes
ASTMA358
ASTMA409
ASTMB619
Différence entre les REG et les EFW
ERW est la première lettre de soudage par résistance L'abréviation de soudage par résistance électrique ERW pipe et les méthodes de soudage de tuyaux de soudage à l'arc submergé sont très différentes, l'utilisation de soudage sous pression de métal non chargé, la soudure n'est pas remplie d'autres composants, par un courant à haute fréquence - L'effet de peau et l'effet de proximité, de sorte que le bord instantané de la plaque soit chauffé à la température de soudage, pressé par le rouleau d'extrusion forgeant la formation de la soudure. Les tuyaux en acier de haute -qualité nécessitent une ligne de soudure en ligne-traitement thermique en ligne ou hors ligne-, le raffinement de la zone de soudure, la soudure des tuyaux soudés ERW de haute-qualité peut atteindre le même niveau de ténacité avec le métal de base, ce qui n'est pas le cas du processus de soudage à l'arc submergé. EFW est la première lettre du soudage par fusion électrique SAW - le soudage électrique (EFW), s'effectue à travers une ou plusieurs électrodes consommables et la pièce est chauffée jusqu'au métal entre le métal. Entre la combinaison d'un processus, l'arc du métal et le matériau d'apport pour fondre complètement, n'ont pas besoin de faire pression, remplissent la partie métallique de tout travail acharné à partir de l'électrode. GMAW - Type de soudage par fusion électrique (EFW) similaire au soudage à l'arc submergé, sauf qu'il est protégé par un gaz inerte et fonctionne mieux. Soudage en spirale --- Il s'agit également d'une sorte de soudage à l'arc submergé, avec une soudure en spirale.

Processus de fabrication de tuyaux soudés
Les tuyaux soudés sont fabriqués à partir de plaques ou de bobines ou de bandes continues. Pour fabriquer des tubes soudés, la plaque ou la bobine est d'abord roulée dans la section circulaire à l'aide d'une cintreuse de plaques ou par un rouleau dans le cas d'un processus continu.
Une fois la section circulaire roulée à partir de la plaque, le tuyau est soudé dans une deuxième étape à l'aide d'un dispositif de soudage. Un tuyau peut être soudé avec ou sans matériau d'apport en utilisant une méthode de soudage appropriée. Les tuyaux soudés sont moins chers qu’un tuyau sans soudure et également plus faibles en raison du joint soudé. Les tuyaux soudés peuvent être fabriqués en grande taille sans aucune restriction supérieure. Les tuyaux soudés avec un matériau de remplissage peuvent être utilisés dans la fabrication de coudes et de coudes à long rayon.
Ici, je vous ai montré un formage de la plaque par laminoir. Dans cette méthode, la plaque est placée entre la paire de rouleaux. La plaque est formée en section circulaire en appliquant progressivement la charge sur le rouleau supérieur et en faisant tourner la plaque. Cette méthode est utilisée pour la fabrication de tuyaux SAW de plus grande épaisseur. Au lieu du rouleau, la méthode de pressage ponctuel, également connue sous le nom de méthodes UO, peut également être utilisée pour former une section circulaire à partir de la plaque. UO signifie d’abord que vous avez créé votre forme, puis votre forme O.
Méthode de fabrication de tuyaux soudés SAW
Dans les tuyaux SAW à joint unique, le mariage est réalisé à l’aide d’un processus de soudage à l’arc submergé. Dans cette méthode, un arc de soudage est immergé dans un flux de soudage. Un fil d'apport solide continu est alimenté de l'extérieur. Le tuyau est soudé d'abord à l'intérieur puis depuis l'extérieur.
Dans le cas d'un tube de scie à double joint, les deux premières moitiés sont reliées par une soudure de pointage appelée ajustement-. Le tube de scie à double joint comporte deux cordons de soudure opposés l'un à l'autre. Les deux coutures sont soudées de l’intérieur et de l’extérieur du tuyau. Dans le cas de tuyaux de forte épaisseur, un soudage en plusieurs passes est effectué.
Dans un tube de scie en spirale, la plaque d'acier provenant du dérouleur-est formée dans une boucle en spirale. Cette boucle en spirale est ensuite soudée depuis l'intérieur et l'extérieur du tuyau. Grâce à la méthode de fabrication, une grande variété de diamètres peut être produite. Les tubes de scie en spirale sont utilisés pour les services à basse-pression.

Alors que les tubes de scie droits sont utilisés pour les services à moyenne et haute-pression. Les tubes de scie en spirale sont moins coûteux que les tubes de scie droits.
Une fois le soudage terminé, un traitement thermique est effectué sur la soudure ou sur tout le corps du tuyau, cela dépend de l'épaisseur des tuyaux. Les cordons de soudure sont également soumis à divers tests non destructifs tels que RT et UT pour garantir la solidité du matériau de soudure.
Une fois tous les essais non destructifs terminés, les tuyaux sont soumis à des tests hydrauliques pour garantir leur résistance et leur capacité à rester étanches sous pression. Lors de la dernière étape de l'inspection, le tuyau est vérifié visuellement et dimensionnellement par un ingénieur d'inspection compétent. Il veillera à ce que les tuyaux répondent aux exigences du code, des normes et des spécifications. Une fois que l'ingénieur d'inspection a dégagé le tuyau, il le marquera conformément aux exigences standard et l'enverra pour l'emballage.
Processus de fabrication de tuyaux soudés ERW / EFW ou HFW
Les tuyaux de moindre épaisseur, principalement les tuyaux soudés ERW/EFW ou HFW, sont formés par la méthode de laminage continu. Dans cette méthode, une bande métallique plate provenant de la bobine de bande est introduite dans la série de rouleaux assemblés en ligne. Ces rouleaux forment progressivement la bande dans la section circulaire. En fin d'assemblage par laminage, ce tube est soudé en continu par machine à souder.
ERW/EFW et HFW sont des méthodes de soudage dans lesquelles les tuyaux sont soudés sans ajout de matériau d'apport. Cependant, la méthode de soudage EFW peut également être utilisée avec un matériau d'apport.
Processus de fabrication des tuyaux ERW
Dans le soudage ERW, deux électrodes, généralement en cuivre, sont utilisées pour appliquer la pression et le courant. Les électrodes sont en forme de disque et tournent lorsque le matériau passe entre elles. Cela permet aux électrodes de rester en contact constant avec le matériau pour réaliser de longues soudures continues.
Un transformateur de soudage fournit une alimentation CA basse tension et courant élevé. Le joint du tuyau présente une résistance électrique élevée par rapport au reste du circuit et est chauffé jusqu'à son point de fusion par le courant. Les surfaces semi-fondues sont pressées ensemble avec une force qui crée une liaison par fusion, résultant en une structure uniformément soudée.
Processus de fabrication des tuyaux HFW
Dans le soudage HFW, un courant à haute-fréquence est utilisé pour créer des joints de soudure. Alors que, dans le processus de soudage EFW, l’arc électrique externe à haute énergie est utilisé pour créer un joint de soudure. Une fois le soudage terminé, l’excédent de matériau de soudure de l’extérieur et de l’intérieur du tuyau est éliminé à l’aide d’outils de coupe.
En général, pour réduire l'effet négatif du soudage, un traitement thermique localisé du cordon de soudure est effectué immédiatement après le test par ultrasons en ligne. Normalement, une méthode de chauffage par induction est utilisée pour restaurer la microstructure de la zone soudée. Ce type de traitement thermique est connu sous le nom de post-recuit. Dans l'étape suivante, le tuyau passera par des tests Hydro, une inspection visuelle et dimensionnelle et, une fois certifié par un ingénieur d'inspection, il sera envoyé pour emballage.
Propriétés de température
| Température de service | Type recommandé |
| -46 degrés à 400 degrés | REG en acier au carbone |
| -60 degrés à 450 degrés | Tuyau de canalisation SAW |
| Jusqu'à 600 degrés | EFW en acier inoxydable |
| Jusqu'à 980 degrés | Alliage de nickel EFW |
Comment éviter les échecs de soudage ? Recommandations techniques
Pour tuyaux EFW en acier inoxydable
Maintenir la température entre les passages en dessous de 150 degrés
Utiliser des métaux d'apport correspondants
Contrôler la teneur en ferrite
Effectuer le décapage et la passivation
Pour tuyaux en acier inoxydable duplex
Maintenir l’équilibre ferrite/austénite
Limiter l’apport de chaleur entre 0,5 et 2,5 kJ/mm
Utilisez WPS et PQR qualifiés
Pour tuyaux en alliage de nickel
Minimiser la dilution
Éviter les contaminations
Utiliser le passe racine GTAW
Soudabilité et dépannage : éviter les pannes
Les échecs de soudage sur le terrain proviennent souvent de spécifications de matériaux incompatibles ou d'un traitement post-soudage inapproprié.
-
Manque de fusion : fréquent dans les machines ERW mal réglées. Correctif : assurez des tests par ultrasons (UT) en ligne rigoureux pour détecter les coutures non-collées.
-
Porosité : Principalement un problème dans SAW si le flux est contaminé par de l'humidité. Solution : Utilisez des fours de chauffage dédiés pour le stockage du flux et assurez-vous d'un environnement sec et sans humidité.
-
Fragilité HAZ : évitée grâce au traitement thermique après-soudage (PWHT). Pour un service à haute-pression, exigez toujours la normalisation ou le soulagement des contraintes-du cordon de soudure.
Avantages des tuyaux ERW SAW EFW
Tuyau de restes explosifs des guerres
✓ Coût de fabrication le plus bas
✓ Haute efficacité de production
Tuyau de scie
✓ Capacité supérieure-de grand diamètre
✓ Haute intégrité des soudures
✓ Excellent pour les pipelines de transport
Tuyau EFW
✓ Compatibilité avec les alliages résistants à la corrosion-
✓ Production de tuyaux en acier inoxydable de grand diamètre
✓ Excellentes performances à haute-température
✓ Adapté aux environnements agressifs
Étude de cas de défaillance d'un échangeur de chaleur
Échec
Le tuyau EFW 304 L utilisé dans de l'eau de refroidissement riche en chlorure-a subi une corrosion par piqûre en 24 mois.
Cause première
Concentration de chlorure > 500 ppm
Température de fonctionnement élevée
Sélection d'alliage inappropriée
Solution
Le remplacement par le tuyau Duplex 2205 EFW prolonge la durée de vie au-delà de 15 ans.
FAQ :
1. Les tuyaux ERW sont-ils plus résistants que les tuyaux sans soudure ?
Les canalisations ERW modernes-à haute fréquence peuvent atteindre des propriétés mécaniques comparables à celles des canalisations sans soudure pour de nombreuses applications, en particulier dans le cadre des normes API 5L et ASTM.
2. Pourquoi le SAW est-il préféré pour les pipelines de transport ?
Le soudage SAW offre une pénétration plus profonde, une ténacité supérieure et une excellente fiabilité dans les systèmes à haute pression-de grand diamètre.
3. Le tuyau EFW est-il adapté au service d’eau de mer offshore ?
Oui. Les tuyaux EFW fabriqués à partir de Duplex 2205, Super Duplex 2507 ou Alloy 625 sont largement utilisés dans les systèmes d'eau de mer offshore.
4. Le tuyau EFW peut-il être utilisé pour le service de gaz acide ?
Oui, à condition que l'alliage réponde aux exigences de la NACE MR0175.
5. Quel type de tuyau est le moins cher ?
Les tuyaux en acier au carbone ERW sont généralement l’option la plus économique.
6. Quel type de tuyau présente la meilleure résistance à la corrosion ?
Les tuyaux EFW fabriqués à partir d'alliages de nickel tels que l'alliage 625 ou l'Hastelloy C-276 offrent la plus haute résistance à la corrosion.
7. Quelles méthodes CND sont généralement requises ?
Tests par ultrasons (UT)
Tests radiographiques (RT)
Test de particules magnétiques (MT)
Ressuage (PT)
Essais hydrostatiques
8. Les tuyaux SAW sont-ils adaptés aux pipelines offshore ?
Oui. Les tuyaux LSAW font partie des produits les plus largement spécifiés pour les pipelines d'exportation offshore.
9. Quelle est la principale différence entre LSAW et SSAW ?
LSAW utilise un cordon de soudure longitudinal, tandis que SSAW utilise un cordon de soudure en spirale.
10. Quel est le meilleur choix pour les usines de dessalement ?
Les tuyaux EFW Duplex 2205 et Super Duplex 2507 sont généralement préférés en raison de leur résistance supérieure à la corrosion des chlorures.
Zhengzhou Huitong Pipeline Equipment Co., Ltd.
✅ISO 9001:2015
✅MTC 10204 3.1 3.2
✅100% PMI (identification positive des matériaux)
✅Test par ultrasons (selon ASME VIII)
✅Inspection tierce-(SGS/BV/DNV/LR)
✅NACE MR0175 / ISO 15156
À propos de Zhengzhou Huitong Pipeline Equipment Co., LTD.
HT PIPE est un-stockiste et exportateur bien connu. Nous sommes un fournisseur de matériaux en alliages d'acier inoxydable/carbone/nickel avec une expérience d'exportation de 15+. Nous fournissons non seulement des tuyaux (sans soudure/soudés), des plaques, des barres rondes, mais également des raccords de tuyauterie, des brides, etc.Contactez-nouspour plus d’informations et tarifs gratuitement.


