


Type de bride et processus de fabrication
Jul 08, 2022
Guide des types de brides et des processus de fabrication 2026|Coûts forgés ou moulés et fournisseur
ASME B16.5 définit six types de brides principales : col à souder (WN), à enfiler (SO), soudure à emboîtement (SW), filetée (TH), joint à recouvrement (LJ) et aveugle (BL), chacune se distinguant par la manière dont elle se fixe au tuyau. Le processus de fabrication comprend la découpe de billettes → le chauffage à 1 100–1 250 degrés (2012–2 282 degrés F) → le forgeage → le traitement thermique → l'usinage CNC → le CND → le marquage, qui aligne le flux de grains avec le corps de la bride et donne au joint une résistance à la fatigue que les pièces moulées ne peuvent pas égaler.
Que fait une bride et pourquoi le forgeage gagne
Une bride est un anneau qui boulonne deux tuyaux, vannes, pompes ou buses de cuve ensemble à travers un joint. La connexion doit maintenir la pression interne, le mouvement thermique et la charge des boulons tout au long de cycles qui peuvent se compter par milliers au cours de la durée de vie d'une usine. Le forgeage produit cette fiabilité. Le martelage d'une billette chauffée entre les matrices (ou le roulement d'un anneau entre le mandrin et les rouleaux principaux) force la distribution du carbure et des inclusions dans un flux continu qui suit la forme finie. Une pièce moulée, refroidie à partir d'un liquide, comporte une ségrégation dendritique, un risque de porosité et une structure de grain isotrope que le forgeage affine.
Six types de brides selon ASME B16.5
Les brides de tuyaux industriels sont disponibles dans plusieurs modèles, notamment les brides à col soudé, à enfiler, à emboîtement soudé, filetées, à joint à recouvrement et aveugles.
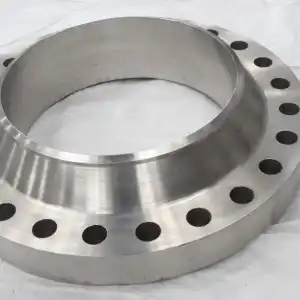
1. Bride à souder (WN)
Une bride à col soudé a un long moyeu conique et se connecte au tuyau par une soudure bout à bout. Sa conception permet de transférer les contraintes de la bride au tuyau plus progressivement que certaines autres configurations de bride.
2. Bride à enfiler (SO)
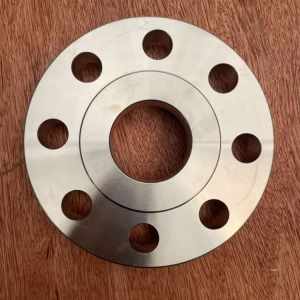
Le tuyau passe à travers l'alésage de la bride et le raccordement est normalement réalisé à l'aide de soudures d'angle au niveau du moyeu et de l'extrémité du tuyau. La fabrication est généralement simple.
3. Bride à souder par emboîtement (SW)
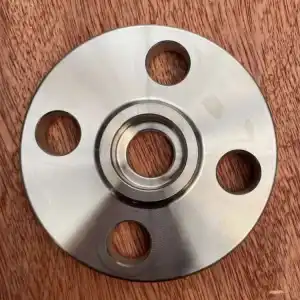
Le tuyau s'insère dans une douille encastrée et est fixé par une soudure d'angle. Les brides à souder par emboîtement sont généralement utilisées sur des canalisations de plus petit diamètre.
4. Bride filetée
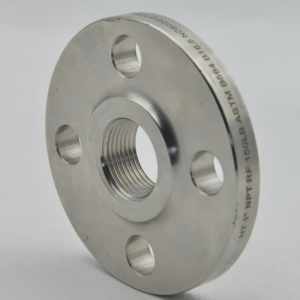
Les filetages internes relient la bride à un tuyau fileté extérieurement correspondant, réduisant ainsi le besoin de soudage lors de l'installation.
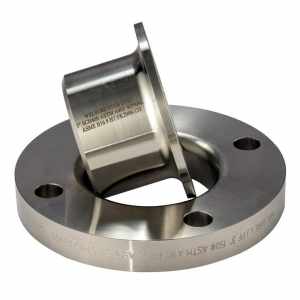
5. Bride à joint à recouvrement
Une bride à recouvrement fonctionne avec une extrémité tronquée compatible. La bride peut tourner autour de l'axe du tuyau avant le boulonnage, ce qui facilite l'alignement des trous de boulons.
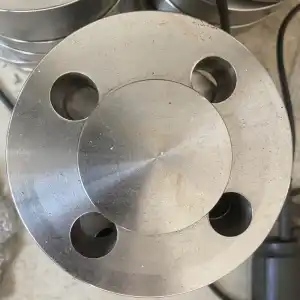
6. Bride aveugle
Une bride aveugle n'a pas d'ouverture de tuyau centrale. Il ferme une connexion de pipeline, de buse ou de récipient et peut être retiré pour inspection ou maintenance.
Méthode de connexion des brides
La connexion à bride (bride) standard nationale consiste à fixer d'abord deux tuyaux, raccords de tuyauterie ou équipements sur une bride, puis les deux
Entre les brides, ajoutez des patins de bride et fixez-les ensemble avec des boulons pour terminer la connexion. Certains raccords et équipements de tuyauterie ont leurs propres lois
Types de surfaces d'étanchéité des brides
|
Parement |
Géométrie |
Joint typique |
Où utilisé |
|
Face surélevée (RF) |
1,6 mm (1/16 po) de hauteur en classe 150/300 ; 6,4 mm (1/4 po) à la classe 400+ |
Enroulement en spirale, fibre comprimée, graphite, PTFE |
Valeur par défaut pour la tuyauterie de processus |
|
Face plate (FF) |
Surface plane sur toute la face |
Joint souple intégral |
Brides d'accouplement en fonte et cassantes |
|
Joint de type anneau (RTJ) |
Rainure usinée, anneau R/RX/BX selon ASME B16.20 |
Bague ovale ou octogonale en métal |
Classe 600+, haute température, service hydrogène |
|
Languette et rainure (T&G) |
Paire assortie, languette dans rainure |
Joint confiné |
Chapeaux de pompe/vanne, confinement de joint |
|
Homme et Femme (M&F) |
Mâle de 6,4 mm (1/4 po) dans un évidement de 4,8 mm (3/16 po) |
Joint à bague plate |
Usine plus ancienne, conceptions d'échangeurs |
Processus de production de brides en acier
Le processus de production comprend : le forgeage, le moulage.
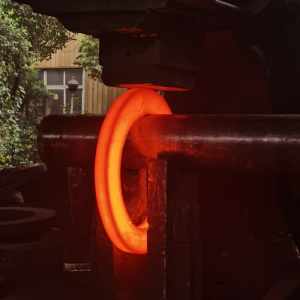
Processus de production de brides forgées
Le processus de forgeage comprend généralement les procédures suivantes, à savoir la sélection de billettes d'acier de haute qualité, le découpage, le chauffage, le formage et le refroidissement après le forgeage.
|
Étape |
Ce qui se produit |
Contrôles clés |
|
1. Matière première |
Billets certifiés (A105, A182, A350) vérifiés selon EN 10204 3.1 MTR |
Numéro de coulée, PMI à l'arrivée - pas de numéro de coulée, pas de fonte |
|
2. Coupe |
Sciage CNC à la taille des billettes |
Surépaisseur d'usinage de 2 à 5 mm (0,08 à 0,2 po) par côté |
|
3. Chauffage |
Four à gaz ou à induction jusqu'à 1 100-1 250 degrés (2 012-2 282 degrés F) pour l'acier au carbone |
Trempage uniforme – pas de points froids de forgeage |
|
4. Forgeage |
Presser, marteler ou rouler à anneaux ; matrice fermée pour le volume, roulement à anneaux pour les grands NPS |
Le flux des grains suit la forme finie ; Supérieur ou égal à 3 étapes de déformation typiques |
|
5. Traitement thermique |
Normalisez l'air frais à 900-950 degrés (1650-1740 degrés F); Q&T pour une haute résistance ; recuit en solution Trempe à l'eau de 1 040 à 1 100 degrés (1 900 à 2010 degrés F) pour les austénitiques |
Cycles cartographiés ; enregistrements d'enquête sur le four |
|
6. Usinage grossier |
Tour dans les limites du stock des dimensions finales |
Concentricité |
|
7. Terminer l'usinage |
Face (dentelures RF/FF à 3,2 à 6,3 µm Ra / 125 à 250 µin), rainures RTJ à une paroi latérale inférieure ou égale à 1,6 µm Ra, alésage, trous de boulons, filetages NPT selon ASME B1.20.1 |
Position angulaire du trou de boulon vérifiée par rapport aux modèles B16.5 |
|
8. CND et tests |
Visuel + dimensionnel selon B16.5 ; MT selon ASTM E709 ; UT selon ASTM A388/A388M sur demande ; dureté selon ASTM E18/E10 ; traction selon A370 ; hydroélectrique selon ASTM A961 |
Critères d'acceptation/rejet selon les spécifications en vigueur |
|
9. Marquage |
Par MSS SP-25 : norme, taille, classe, type, face, matériau, numéro de coulée, fabricant |
Estampillé, permanent, traçable jusqu'au certificat |
|
10. Protection et emballage |
Huile antirouille ou peinture spécifiée ; capuchons sur les faces et les fils ; caisses en contreplaqué |
Les dommages causés à la main proviennent de l'expédition et non de la contrefaçon |
Les méthodes de forgeage comprennent le forgeage libre, le matriçage et le forgeage de membrane fœtale. Lors de la production, différentes méthodes de forgeage sont sélectionnées en fonction de la qualité des pièces forgées et du nombre de lots de production. Le forgeage libre a une faible productivité et une grande surépaisseur d'usinage, mais il dispose d'outils simples et d'une grande polyvalence, il est donc largement utilisé pour forger des pièces forgées en une seule pièce et en petits lots avec des formes simples.
Bride de bâti de processus de production :
L’avantage du moulage est qu’il permet de réaliser une forme plus complexe et que son coût est relativement faible ; l'avantage du forgeage est que la structure interne est uniforme et qu'il n'y a pas de défauts nocifs tels que des pores et des inclusions dans la pièce moulée ; du processus de production, la différence entre les brides de coulée et les brides de forgeage. Par exemple, les brides centrifuges sont un type de brides de coulée.
Brides centrifuges - fonderie
① Mettez l'acier de matière première sélectionnée dans le four électrique à fréquence intermédiaire pour la fusion, de sorte que la température de l'acier fondu atteigne 1600 - 1700 C ;
② Préchauffez le moule métallique à 800-900 degrés C pour maintenir une température constante ;
③ Démarrez la centrifugeuse et injectez progressivement l'acier fondu dans le moule métallique préchauffé ;
④ Les pièces moulées sont naturellement refroidies à 800-900 degrés C pendant 1 à 10 minutes ;
⑤ Refroidir avec de l'eau jusqu'à une température proche de la normale, démouler et retirer le moulage.
Brides forgées vs brides coulées
Les brides forgées ont généralement une teneur en carbone inférieure à celle des brides coulées et ne rouillent pas facilement. Les pièces forgées ont une meilleure forme profilée, une structure plus dense et de meilleures propriétés mécaniques que les brides coulées. Un processus de forgeage inapproprié entraînera également des grains gros ou inégaux, des fissures de durcissement et des coûts de forgeage. Plus haut que les brides moulées. Les pièces forgées peuvent résister à des forces de cisaillement et de traction plus élevées que les pièces moulées.
Qualités et chimie des matériaux de bride
La bride est aussi bonne que la billette. Voici les qualités de forge les plus performantes :
|
Grade |
Standard |
C |
Cr |
Mo |
Ni |
Autre |
But |
|
ASTMA105 |
Inférieur ou égal à 0,35 |
- |
- |
- |
Mn 0,60-1,05, Si Inférieur ou égal à 0,35 |
Acier au carbone de base, classe 150-2500 |
|
|
ASTMA350 |
Inférieur ou égal à 0,30 |
- |
- |
- |
Mn 0,60-1,35, Si Inférieur ou égal à 0,35 |
Acier au carbone à basse température, jusqu'à -46 degrés (-50 degrés F) |
|
|
ASTMA182 |
Inférieur ou égal à 0,08 |
18.0–20.0 |
- |
8.0–10.5 |
Mn Inférieur ou égal à 2,00, Si Inférieur ou égal à 1,00 |
Austénitique, chimique générale |
|
|
ASTMA182 |
Inférieur ou égal à 0,035 |
16.0–18.0 |
2.0–3.0 |
10.0–14.0 |
Mn Inférieur ou égal à 2,00, Si Inférieur ou égal à 1,00 |
Service chlorures et acides organiques |
|
|
ASTMA182 |
0.10–0.20 |
1.00–1.50 |
0.44–0.65 |
- |
Mn 0,30–0,80, Si Inférieur ou égal à 0,50 |
1-1/4 Cr-1/2 Mo, haute température |
|
|
ASTMA182 |
Inférieur ou égal à 0,15 |
2.00–2.50 |
0.87–1.13 |
- |
Mn 0,30–0,60, Si Inférieur ou égal à 0,50 |
2-1/4 Cr-1 Mo, haute température |
|
|
ASTMA182 |
Inférieur ou égal à 0,30 |
21.0–23.0 |
2.5–3.5 |
4.5–6.5 |
N 0.08–0.20 |
Duplex 2205, eau de mer et chlorure |
Formes de produits disponibles et livraison
|
Type de bride |
Plage NPS |
Classes de pression |
Options de revêtement |
Standard |
|
Col à souder |
1/2–24 (B16.5), 26–60 (B16.47) |
150–2500 |
RF, FF, RTJ |
ASME B16.5 / B16.47 |
|
À enfiler |
1/2–24 |
150–600 |
RF, FF |
ASME B16.5 |
|
Soudure emboîtement |
1/2–2 (limité plus grand) |
150–600 |
RF |
ASME B16.5 |
|
Fileté |
1/2–2 typique |
150–300 |
RF |
ASME B16.5, B1.20.1 |
|
Joint à recouvrement |
1/2–24 |
150–600 |
FF/RF sur l'extrémité du talon |
ASME B16.5 / B16.9 |
|
Aveugle |
1/2–24, 26–60 |
150–2500 |
RF, FF, RTJ |
ASME B16.5 / B16.47 |
|
Assemblage des orifices |
1/2–24 |
150–900 |
RF, RTJ |
ASME B16.36 / B16.20 |
|
Réduire |
1/2–24 |
150–600 |
RF |
ASME B16.5 |
FAQ :
Q : Quelle est la principale différence entre une bride forgée et une bride moulée dans la tuyauterie industrielle ?
A:Les brides forgées sont façonnées sous une pression mécanique extrême, alignant la structure des grains du métal pour une résistance à la traction, une résistance à la fatigue et une intégrité structurelle maximales sous haute pression. Les brides coulées sont coulées dans des moules sous forme de métal en fusion, ce qui peut introduire des microporosités et des vides de retrait, les rendant impropres au service à haute pression ou aux hydrocarbures dangereux.
Q : Comment le processus de fabrication affecte-t-il le coût global des brides personnalisées ?
A:Les brides personnalisées ou non standard nécessitant des modèles en bois spécialisés ou des outils de forgeage à matrice ouverte entraînent des coûts initiaux de configuration et d'usinage plus élevés. Cependant, le forgeage de grands lots de production réduit considérablement les coûts unitaires par rapport à l'usinage de pièces complexes à partir de plaques pleines ou de blocs.
Q : Quels sont les principaux types de brides selon ASME B16.5 ?
col à souder, à enfiler, à souder, fileté, à recouvrement et aveugle. Chacun est défini par son raccordement de tuyau - soudure bout à bout, double filet, filet à emboîtement, filetage NPT ou assemblage d'embout rotatif - et chacun est combiné avec un code de face (RF, FF, RTJ) pour former la désignation complète, par exemple, WNRF Classe 300.
Q : Quelle est la différence entre les brides forgées et les brides en plaques ?
R : Les brides forgées sont fabriquées en façonnant du métal chauffé par un processus de travail à chaud par compression, puis en l'usinant. Les brides de plaque sont découpées dans une plaque qualifiée et usinées. La plaque n'est autorisée que pour des conceptions de brides spécifiques selon les normes applicables ; ce n'est pas un remplacement universel pour une bride forgée.
Q : Col à souder ou slip-on pour une ligne de traitement ?
Col à souder, pour tout ce qui dépasse la classe 300 ou soumis à des cycles thermiques. ASME B31.3 évalue le joint WN à un facteur de réduction de résistance de 1.0 - aussi fort que le tuyau - tandis que le glissement est de 0,87 et les tests de fatigue glissent à environ un tiers. Le Slip-on reste sur le service public où les chiffres n'ont pas d'importance.
Q : Puis-je boulonner une face surélevée sur une bride à face plate ?
Non. L'anneau surélevé concentre la charge du boulon sur une bande étroite et pliera une face plate - qui est généralement en fonte cassante et se fissurera. Usinez la face surélevée de la bride en acier et utilisez un joint intégral, conformément à la pratique ASME B31.1.
Q : Quand une bride RTJ est-elle requise ?
Haute pression et haute température, normalement à partir de la classe 600, et partout où une étanchéité métal sur métal est requise, comme dans les conduites d'hydrogène et d'hydrocarbures à haute température. RTJ s'accouple uniquement avec RTJ du même numéro d'anneau et le matériau de l'anneau suit la norme ASME B16.20.
Q : Les brides Classe 150 et PN 16 sont-elles interchangeables ?
Le diamètre du cercle de boulons, le nombre de boulons, le diamètre du trou de boulon, le diamètre extérieur et l'épaisseur diffèrent tous entre les systèmes de même taille nominale, même lorsque le nombre de boulons correspond. Les joints ne transfèrent pas non plus. Précisez le système lors de la commande.
Q : À quoi sert l'espace de dilatation de la soudure à emboîtement de 1,6 mm (1/16 po) ?
Il s'adapte au différentiel de dilatation thermique entre le tuyau et l'emboîture pendant le soudage. La fermeture de l'espace provoque la charge de la racine de soudure contre le fond de l'emboîture pendant le chauffage, ce qui fissure la passe de racine.
Q : Bride forgée ou en plaque : comment puis-je distinguer une qualité contrefaite d'une qualité authentique ?
Vérifiez le moyeu : un WN forgé a un moyeu conique continu avec un flux de grain que vous pouvez voir dans une section, confirmé par UT selon ASTM A388 si nécessaire. Une bride usinée en plaque n'a pas de géométrie de moyeu et une structure de grain de surface coupée. Vérifiez ensuite le numéro de chaleur estampillé par MSS SP-25 par rapport au certificat EN 10204.
Q : ASTM A105 nécessite-t-il du PWHT ?
Dans les conditions standard ASME B31.3, A105 (P-No. 1) n'a besoin ni de préchauffage ni de PWHT pour les épaisseurs de paroi typiques. Entrez dans le territoire F11 ou F22 (P-No. 4/5A) et préchauffez à 95-205 degrés (200-400 degrés F) plus PWHT dans la bande 620-760 degrés (1150-1400 degrés F) devient la norme.
Normes référencées : ASME B16.5, B16.9, B16.20, B16.25, B16.28, B16.36, B16.47, B1.20.1, B31.1, B31.3 ; ASTM A105, A182, A350, A961, A388/A388M, E709, E18, E10, A370 ; MSS SP-25 ; EN 10204 ; NACE MR0175/ISO 15156.


